
Як налаштувати фарбопульт: тиск, віяло, подача матеріалу
Навіть дорогий фарбопульт не дасть рівного шару, якщо тиск, факел і подача не узгоджені між собою. Ось порядок, який працює для більшості пістолетів.
1. Чисте й сухе повітря
Перед налаштуванням переконайтеся, що повітря проходить через фільтр і вологовідділювач, а шланг не перетиснутий. Вода, масло чи бруд у повітрі зіпсують шар, хоч як точно ви виставите тиск.
2. Тиск — на вході в пістолет, з натиснутим курком
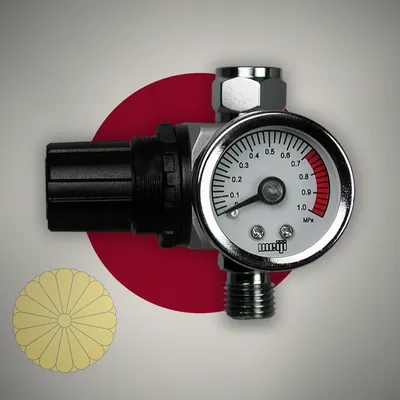
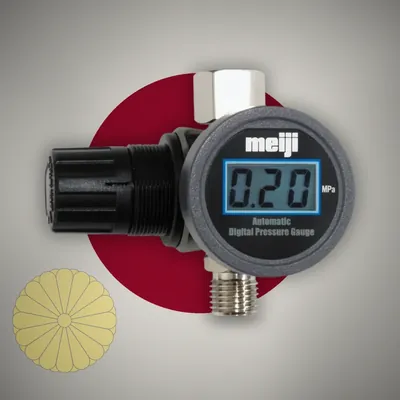
Тиск виставляють на вході в рукоятку, а не на компресорі: на шлангу він падає. Міряйте з повністю натиснутим курком (динамічний тиск) — так його вказують виробники. Для цього є манометри на пістолет — механічний Meiji MAR і електронний Meiji MARD.
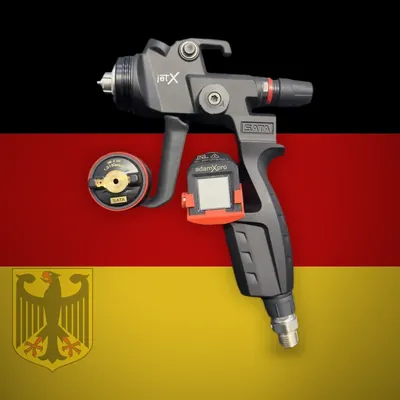
| SATA jet X RP | рекомендовано 2,0 бар (динамічний) — дані SATA |
|---|---|
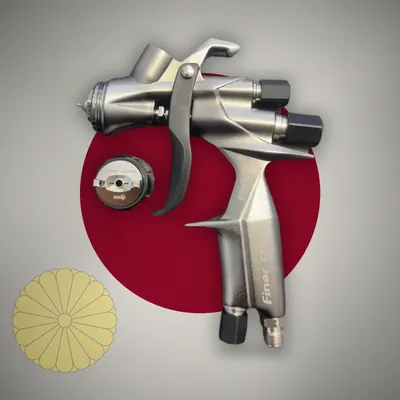
| Meiji FINER-CORE | SP — 2,0 бар · HVLP — 1,8 бар — дані Meiji |
| Лак PALINAL 923 AS 90 | 1,7–2,2 бар (RP), дюза 1,2–1,3 мм — ТДС |
| Лак PALINAL 223 SHINE | 1,8–2,2 бар (RP), дюза 1,2–1,3 мм — ТДС |
3. Ширина факела (віяло)
Для панелей факел зазвичай відкривають повністю, для дрібних деталей і торців — звужують. Після кожної зміни ширини перевіряйте факел ще раз: що ширший факел, то більше матеріалу треба подати, щоб шар не був сухим.
4. Подача матеріалу
Почніть з відкритої подачі і зменшуйте, якщо шар виходить надто мокрим або з’являються потьоки. Подачу, тиск і ширину факела налаштовують разом: змінили одне — перевірте інше.
5. Тест-факел на папері
Зробіть короткий постріл на малярний папір, тримаючи пістолет нерухомо. Рівний витягнутий відбиток без важкого центру і без «порожнечі» посередині — налаштування в нормі.
- Важкий центр, краплі посередині — замалий тиск, задуже відкрита подача або задуже густий матеріал.
- Розділений факел (густо по краях, порожньо в центрі) — завеликий тиск або заширокий факел відносно подачі.
- Зміщений або вигнутий відбиток — забруднені отвори повітряної голови чи пошкоджена дюза. Почистіть (див. догляд і чистка фарбопульта).
6. Відстань, перекриття, шари
Відстань — за даними виробника: SATA jet X — 170–210 мм, Meiji FINER-CORE — 200 мм. Ведіть пістолет перпендикулярно до поверхні з рівною швидкістю, кожен прохід перекриває попередній приблизно наполовину.
Кількість шарів і витримку беріть з ТДС матеріалу. Наприклад, для лаку PALINAL 923 AS 90 — ½ + 1 шар і 10 хв витримки між шарами, для PALINAL 223 SHINE — ½ + 1 шар і 5 хв.
7. В’язкість
Робоча в’язкість теж є в ТДС: для 923 AS 90 — 18 с, для 223 SHINE — 20 с за чашкою DIN 4. Якщо матеріал розведено не за ТДС, жодне налаштування пістолета цього не виправить.
Товари з каталогу до теми
Джерела даних
- Дані SATA для jet X (тиск на вході, відстань) — у характеристиках товару
- Дані Meiji для FINER-CORE (тиск, відстань) — у характеристиках товару
- ТДС PALINAL 923.AS90 (PDF)
- ТДС PALINAL 223 SHINE (PDF)
Цифри в статті — з технічних описів (ТДС) і даних виробників, зазначених вище. Перед роботою звіряйтеся з ТДС конкретного матеріалу.